Primerjajte FDM in SLA 3D tisk. Razložimo razliko med plastenjem termoplastov in tiskanjem s smolo ter izbiro višine sloja in polnila.
3D tiskalnik gradi izdelek po plasteh iz digitalnega modela. FDM in SLA se razlikujeta predvsem po materialu in načinu nastajanja teh plasti. Prava izbira je odvisna od tega, kaj bo vaš izdelek počel.
Ni vam treba poznati vseh nastavitev.
Pošljite model in opišite uporabo. Pri PRO3D ga pregledamo ter predlagamo tehnologijo, material in izvedbo.
01 / IZBIRA TEHNOLOGIJE
FDM ali SLA?
En cilj, dva različna postopka izdelave.
FDM / TISK IZ FILAMENTA
Plastična nit, nanešena v plasteh.
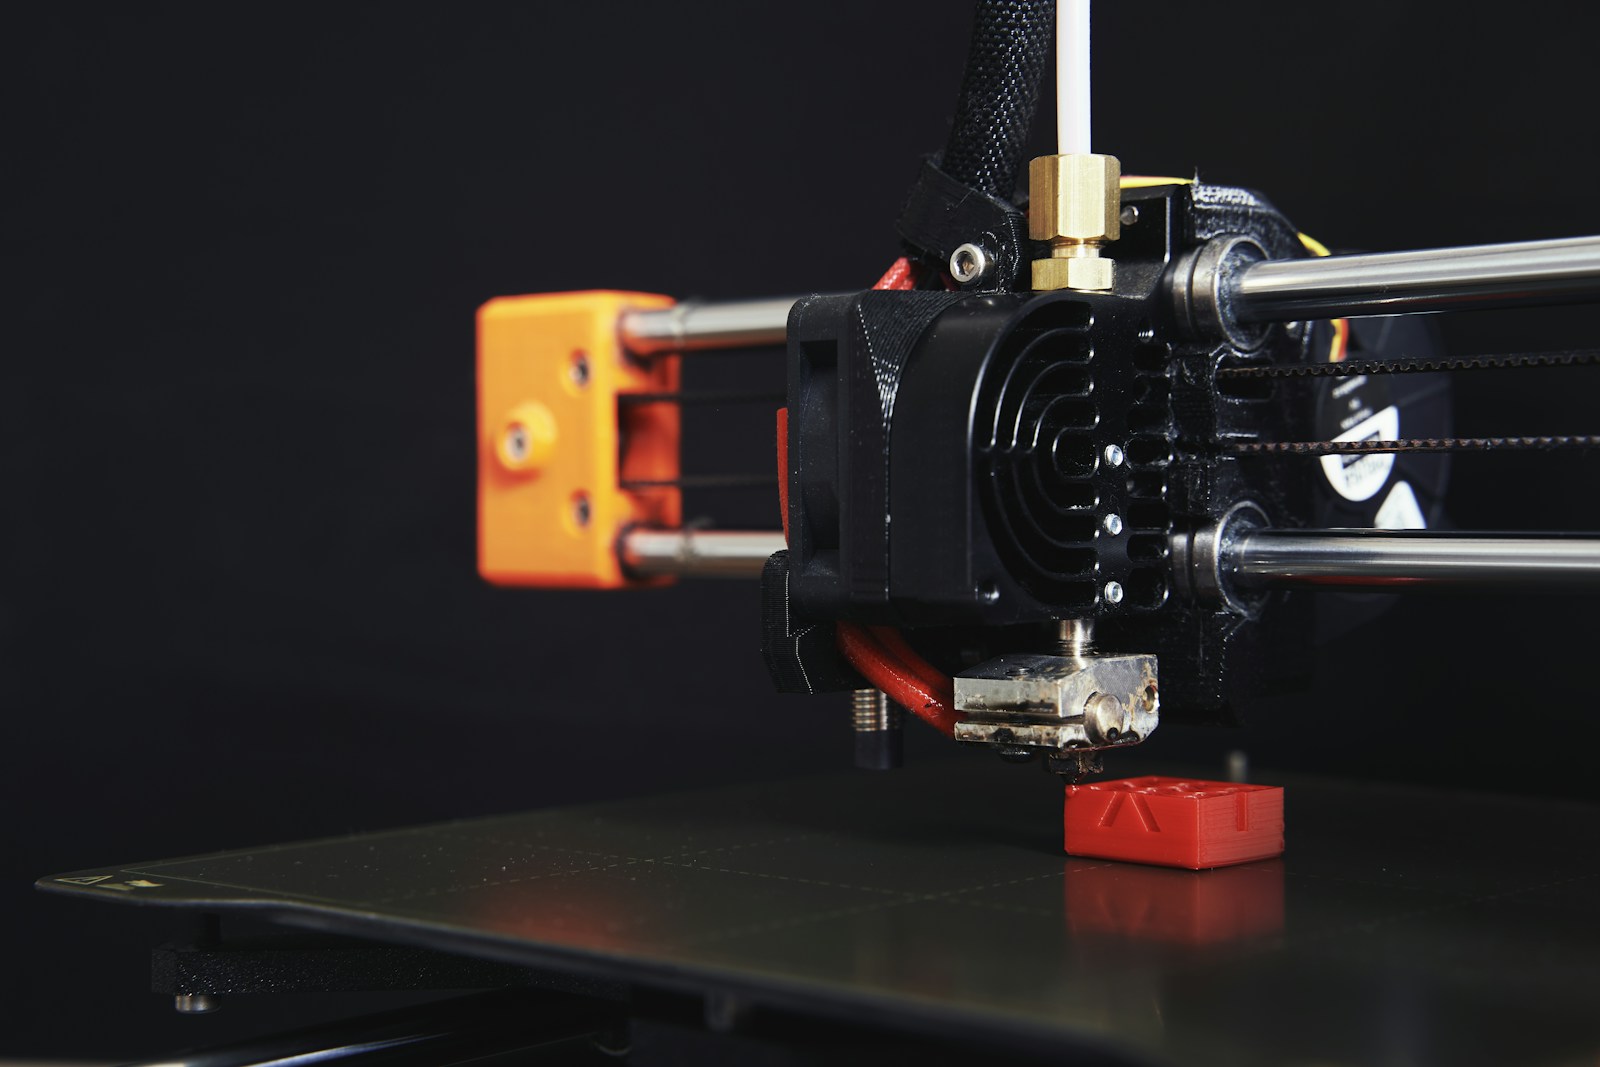
Filament je plastična nit na kolutu. Tiskalnik jo segreje in skozi šobo natančno nalaga na podlago. Izdelek postopoma zraste od spodaj navzgor.
Primerno za: arhitekturne makete, ohišja, nosilce, držala in tehnične dele.
Prednosti: široka izbira termoplastov, prilagodljive stene in notranjost.
Upoštevajte: plasti so vidne, trdnost pa je odvisna tudi od smeri izdelave.
Vidne linije plasti; dobra izbira za številne uporabne izdelke.
Praviloma manj izrazite plasti in boljši prikaz drobnih podrobnosti.
Izbira materiala
PLA, PETG, ABS, ASA, TPU, PA, PC in kompoziti.
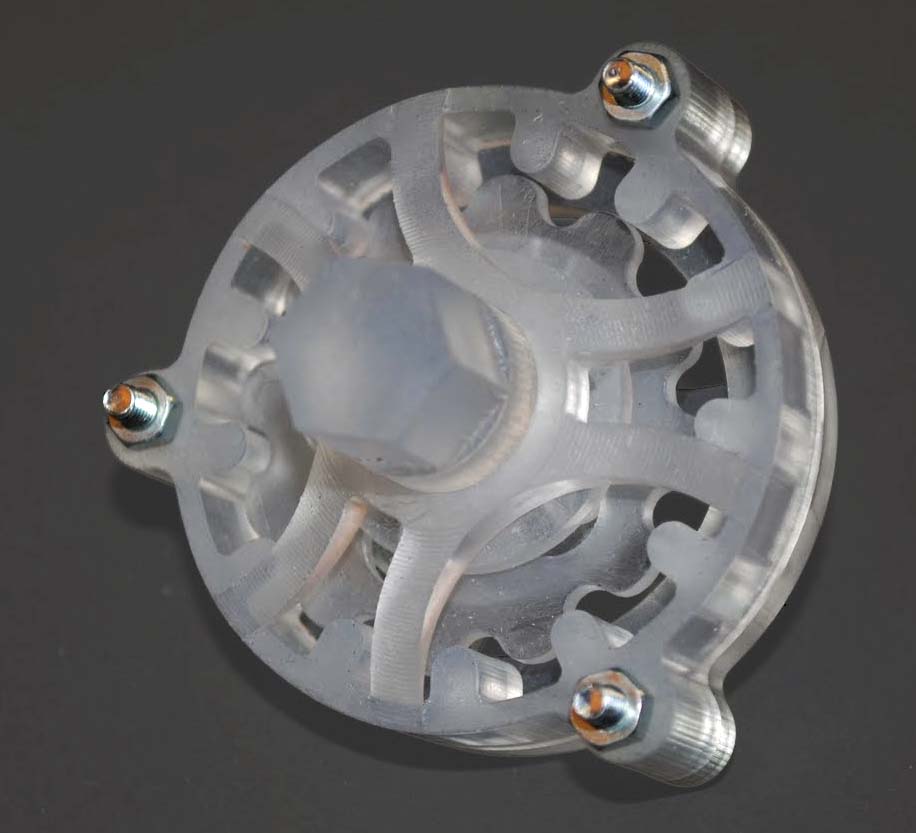
Standardne, žilave, prožne in druge tehnične smole.
Mehanska uporaba
Material, smer slojev in stene prilagodimo obremenitvam.
Izberemo smolo s primernimi lastnostmi; gladka površina sama ne pomeni večje trdnosti.
Notranjost izdelka
Lahko vsebuje mrežasto polnilo in več zunanjih sten.
Polna ali votla izvedba; votle dele načrtujemo z odtočnimi odprtinami.
Podporne strukture
Po potrebi pod previsi; po odstranitvi lahko ostanejo sledi.
Pogosto potrebne med tiskom; stične točke lahko potrebujejo obdelavo.
Cena in rok
Odvisna od velikosti, materiala, časa tiska in obdelave.
Odvisna od smole, geometrije, podpor, pranja in utrjevanja.
Najdražja ali najbolj podrobna izvedba ni vedno najbolj smiselna.
Za maketo je lahko pomembnejši videz, za nosilec obremenitev, za ohišje pa temperatura in prileganje. Ponudbo pripravimo po pregledu teh zahtev.
02 / VIDEZ POVRŠINE
Kaj pomeni višina sloja?
To je debelina ene natisnjene plasti. Na ukrivljeni ali poševni površini so plasti videti kot drobne stopnice. Tanjša plast naredi te korake manjše.
0,12 mm
Drobnejše plasti
Za bolj enakomeren prikaz poševnin in krivin. Tisk praviloma traja dlje.
250 slojev pri višini 30 mm0,20 mm
Uravnotežena izbira
Pogosto smiselno izhodišče za uporabne dele, pri katerih zelo fini detajli niso glavni cilj.
150 slojev pri višini 30 mm0,28 mm
Izrazitejše plasti
Za enostavnejše oblike, pri katerih je videz plasti sprejemljiv. Odvisno tudi od šobe.
Približno 107 slojev pri višini 30 mm
Shematski, povečani prerezi enake oblike. Črtkana krivulja prikazuje želeno obliko. Število slojev je poenostavljen izračun; prikaz ni fotografija površine ali zagotovilo kakovosti.
Kdaj izbrati finejši sloj?
Ko so pomembni vidni detajli, krivine ali predstavitveni videz. Pri ravnih navpičnih stenah razlika ni nujno tako izrazita. Za del, ki bo skrit v napravi, je lahko pomembnejša ustrezna konstrukcija.
In pri SLA?
Pri SLA višino sloja določimo po pregledu modela, izbrane smole in želenega videza. V obrazcu zato izbiro prepustite našemu svetovanju. Nastavitve Bambu Studio veljajo za FDM tisk.
0,12 mm sloj ne pomeni tolerance ±0,12 mm.
Višina sloja opisuje plast, toleranca pa dovoljeno odstopanje končne mere. Če mora luknja ustrezati vijaku ali se dva dela sestaviti, nam navedite te mere posebej.
03 / NOTRANJOST IZDELKA
Polnilo in stene delujeta skupaj.
FDM izdelek ni nujno povsem poln. Zunanja lupina določa površino, znotraj pa je lahko mreža. Odstotek polnila opisuje zapolnitev notranjosti, brez zunanjih sten.
15 %
Lažja notranjost
Za vizualne modele in dele, pri katerih so obremenitve majhne.
40 %
Gostejša notranjost
Več materiala v notranjosti. Smiselnost preverimo glede na način obremenitve.
100 %
Polna notranjost
Večja masa in poraba materiala. Sama po sebi še ne zagotavlja primerne trdnosti.
Shematski prikaz notranjosti. Dejanski vzorec, gostoto in število sten prilagodimo izdelku.
Zakaj so pomembne stene?
Zunanje stene prevzemajo velik del obremenitev. Več primerno postavljenih sten je lahko koristnejših kot zgolj višji odstotek polnila. Upoštevamo tudi vijake, vpenjanje in lokalne ojačitve.
Pri SLA ne izbiramo iste mreže.
Del lahko izdelamo polno ali ga ustrezno izvotlimo. Pri votli izvedbi potrebujemo odtok smole in dostop za čiščenje. To določimo po pregledu modela.
04 / PRIPRAVA NA IZDELAVO
Še trije dejavniki, ki jih preverimo.
01
Smer tiska
Isti del lahko postavimo leže ali pokonci. S tem spremenimo smer plasti, potrebne podpore in videz površin. Pri FDM upoštevamo, v katero smer bo del obremenjen.
02
Podpore in obdelava
Previsi med izdelavo včasih potrebujejo začasne opore. Po odstranitvi lahko ostanejo sledi. Povejte nam, katere površine bodo vidne in kakšen videz pričakujete.
03
Mere in prileganje
Kritične luknje, navoje in stike z drugimi deli označite na risbi. Po potrebi uskladimo preizkusni kos. Merske zahteve potrdimo posebej.
NA KRATKO
Slovar brez zapletov.
Filament
Plastična nit na kolutu, iz katere tiskamo s postopkom FDM.
Smola
Tekoči material, ki se pri SLA utrjuje s svetlobo.
Žilavost
Sposobnost materiala, da prenese udarec ali deformacijo, preden poči.
Togost
Odpornost proti upogibanju. Tog material ni nujno tudi odporen proti udarcem.
Trdota
Odpornost površine proti vtiskovanju. Pri prožnih materialih jo pogosto opisuje lestvica Shore; ni enako kot togost ali trdnost.
Temperaturna obstojnost
Sposobnost izdelka, da pri določeni temperaturi ohrani uporabno obliko in lastnosti. Odvisna je tudi od trajanja segrevanja in obremenitve.
Toleranca
Dovoljeno odstopanje izdelane mere od zahtevane.
STL / STEP / 3MF
Formati datotek z geometrijo izdelka. Dodate lahko PDF z merami in zahtevami.
Zdaj še pravi material.
Primerjajte prednosti PLA, PETG, ASA, TPU, tehničnih filamentov in smol.